 EN

Grundlagen der Konstruktion von Vakuum-Fördersystemen für pharmazeutische Anlagen
Avakuumsystem zur materialübertragung kann Pulverhandlungsschritte verbinden, ohne sich auf offene manuelle Übertragung stützen zu müssen. In einer pharmazeutischen Anlage ist jedoch die erste Konstruktionsfrage nicht einfach, wie viel Pulver pro Stunde bewegt werden muss. Die sinnvolle Frage lautet vielmehr, ob der gesamte Materialweg – vom Sackentleerungs- oder Ladeort bis zum Empfänger und den nachgeschalteten Geräten – Kontaminationsschutz, Reinigbarkeit, Chargenwechsel und einen stabilen Betrieb ermöglicht.
Aus der Perspektive der Auswahl von Feststoffdosiergeräten sollte die vakuumsystem zur materialübertragung zunächst an das Materialverhalten und den Prozessschritt angepasst werden, den sie bedient. Eine Konstruktion, die ein frei fließendes Hilfsstoff gut transportiert, erfordert möglicherweise andere Luftführung, andere Empfänger-Geometrie, andere Filterreinigung und andere Entladesteuerung für kohäsive Mischungen oder staubempfindliche Wirkstoffe. Dieser Artikel beschreibt die grundlegenden Konstruktionsaspekte, die ein Prozess-, Produktions-, Qualitäts- und Beschaffungsteam gemeinsam prüfen kann.
Beginnen Sie mit dem pharmazeutischen Materialweg
Ein Vakuum-Transfersystem erzeugt am Empfangsende Unterdruck und saugt das Material durch geschlossene Rohrleitungen. Diese grundlegende Anordnung ist wertvoll, wo eine geschlossene Route die offene Handhabung reduzieren kann; dennoch muss die Anordnung weiterhin der tatsächlichen Produktionsreihenfolge entsprechen. Kartografieren Sie jeden Punkt, an dem das Material eintritt, die Richtung wechselt, anhält, entladen wird oder während einer Inspektion freiliegt.
- Einfüllstelle: Identifizieren Sie den Behälter, die Beschickungsstation, die Sackspitze, den IBC oder den Trichter, der das Material bereitstellt.
- Förderstrecke: Definieren Sie die Rohrlänge, vertikalen Hubhöhen, Krümmer, flexiblen Verbindungen sowie Punkte, die zum Zerlegen oder zur Inspektion zugänglich sein müssen.
- Empfänger: Bestätigen Sie, wie der Empfänger Luft vom Produkt trennt und wie er in die nächste Maschine entlädt.
- Anschluss stromabwärts: Überprüfen Sie Flansch, Höhe, Pufferkapazität und Steuerlogik an der Mischmaschine, dem Mahlwerk, dem Sieb, der Tablettenpresse oder anderer empfangender Ausrüstung.
Es ist in der Regel einfacher, ein Layout zu validieren, wenn der Materialpfad vor der Beauftragung eines Lieferanten zur Dimensionierung des Systems geplant wird. Mit anderen Worten: Wählen Sie kein Vakuum-Transfersystem allein anhand der Durchsatzleistung aus. Bestätigen Sie zunächst die Fließfähigkeit des Pulvers, die Schüttdichte, die Partikelgrößenverteilung, die Feuchtigkeitsempfindlichkeit, das Staubverhalten, die erforderliche Batch-Größe sowie die zulässige Materialansammlung entlang der Förderstrecke.
Definieren Sie den Betriebszyklus, nicht nur die stündliche Kapazität
Der pharmazeutische Transport erfolgt häufig batchbasiert. Eine Anlage benötigt möglicherweise kurze, wiederholbare Förderzyklen, gefolgt von Entladung, Mischen, Probenahme oder einer nachgeschalteten Verarbeitung. Das bedeutet, dass der Betriebszyklus genauso wichtig ist wie eine stündliche Kennzahl. Eine praktische Definition des Betriebszyklus enthält die Masse pro Zyklus, die Anzahl der Zyklen, die Förderstrecke, den Füllstand des Aufnahmefasses sowie die zwischen den Zyklen verfügbare Zeit.
Fragen Sie, wie sich das Vakuum-Transfersystem verhält, wenn der Empfänger voll ist, wenn ein Filter gereinigt werden muss oder wenn die nachgeschaltete Maschine pausiert. Diese Betriebszustände bestimmen, ob das System Füllstandserkennung, Sicherheitsverriegelungen, einen Pufferbehälter oder Änderungen am Beschickungsverfahren benötigt. Falls die Materialeigenschaften und die gewünschte Prozessgeschwindigkeit bereits bekannt sind, lässt sich diese Bewertung deutlich leichter überprüfen; falls nicht, sind die Angaben als Punkte für Versuche und technische Klärung – nicht als feste Zusagen – zu behandeln.
Integrieren Sie hygienisches Design in die Anlagenanordnung
Für die pharmazeutische Herstellung sollte ein Vakuum-Transfersystem als reinigbares Prozess-Aggregat und nicht als Pumpe mit Rohrleitungssatz betrachtet werden. In den Vereinigten Staaten legt Titel 21 der CFR, Teil 211, fest, dass Anlagen entsprechend ihrem vorgesehenen Einsatz, ihrer Reinigung und Wartung angemessen konstruiert, dimensioniert und positioniert sein müssen. Zudem sind geeignete produktberührende Oberflächen sowie schriftlich festgelegte Reinigungs- und Wartungsverfahren erforderlich. Der jeweils geltende regulatorische Rahmen sowie das standortspezifische Qualitätsmanagementsystem sind durch das Werk zu bestätigen.
Übersetzen Sie diese Grundsätze in Gerätefragen: Können produktberührende Teile zugänglich gemacht werden? Sind Dichtungen, Filter, Dichtungen und flexible Schläuche in den Reinigungsplan einbezogen? Vermeidet die Rohrleitung unnötige tote Enden oder schwer zugängliche Bereiche? Kann der Empfänger wiederholt geöffnet und ordnungsgemäß wieder zusammengebaut werden? Genauer gesagt geht es weniger darum, ob eine einzelne Komponente isoliert betrachtet hygienisch erscheint, sondern vielmehr darum, ob der gesamte Materialstrom innerhalb des Standortverfahrens gereinigt, inspiziert, nach der Reinigung geschützt und dokumentiert werden kann.
Bei Anlagen für mehrere Produkte verdient die Wechselplanung frühzeitige Aufmerksamkeit. Prüfen Sie, ob spezielle produktberührende Teile, abnehmbare Abschnitte, CIP-Vorrichtungen (Cleaning-in-Place) oder validierte manuelle Reinigungsschritte je nach Produkt und Risikobewertung geeignet sind. Die Entscheidung hängt von der Formulierung, den Anforderungen an die Kontaminationseindämmung, der Strategie zur Validierung der Reinigung sowie der lokalen Betriebspraxis ab.
Luft-, Filter- und Kontaminationskontrollsysteme abstimmen
Jedes Vakuum-Transportsystem bewegt sowohl Luft als auch Produkt. Der Empfängerfilter muss die Transportluft vom Pulver trennen und gleichzeitig den gewählten Förderzyklus zulassen. Filterfläche, Filtermedium, Reinigungsmethode und Differenzdrucküberwachung sind daher prozessbedingte Entscheidungen – keine nachträglichen Überlegungen. Eine schlecht abgestimmte Filteranordnung kann den Transport unterbrechen, den Reinigungsaufwand erhöhen oder zu instabilem Betriebsverhalten führen.
Kontaminationskontrolle erfordert ebenfalls eine ganzheitliche Systembetrachtung. Prüfen Sie gemeinsam den Beschickungspunkt, die Entlüftung des Empfängers, die Filterwechselmethode, die Austragschnittstelle sowie sämtliche Wartungszugänge. Bei gefährlichen oder hochpotenten Stoffen ist das endgültige Design durch die formale Kontaminationsbewertung der Anlage sowie durch geltende Sicherheitsanforderungen festzulegen. Ein allgemeiner Blogartikel kann diese Bewertung nicht ersetzen.
Geräteschnittstellen explizit definieren
Vakuumförderung ist am zuverlässigsten, wenn Schnittstellen spezifiziert und nicht angenommen werden. Notieren Sie für jede Verbindung die Einlassgröße der Empfangsmaschine, den verfügbaren Luftraum, die Behälterdruckbedingungen, die Steuersignale sowie die Zuständigkeit für die Reinigung. Falls das Transfersystem mehr als ein Ziel versorgt, legen Sie fest, wie die Umlenkung, die Isolierung und der Reinigungsstatus gesteuert werden.
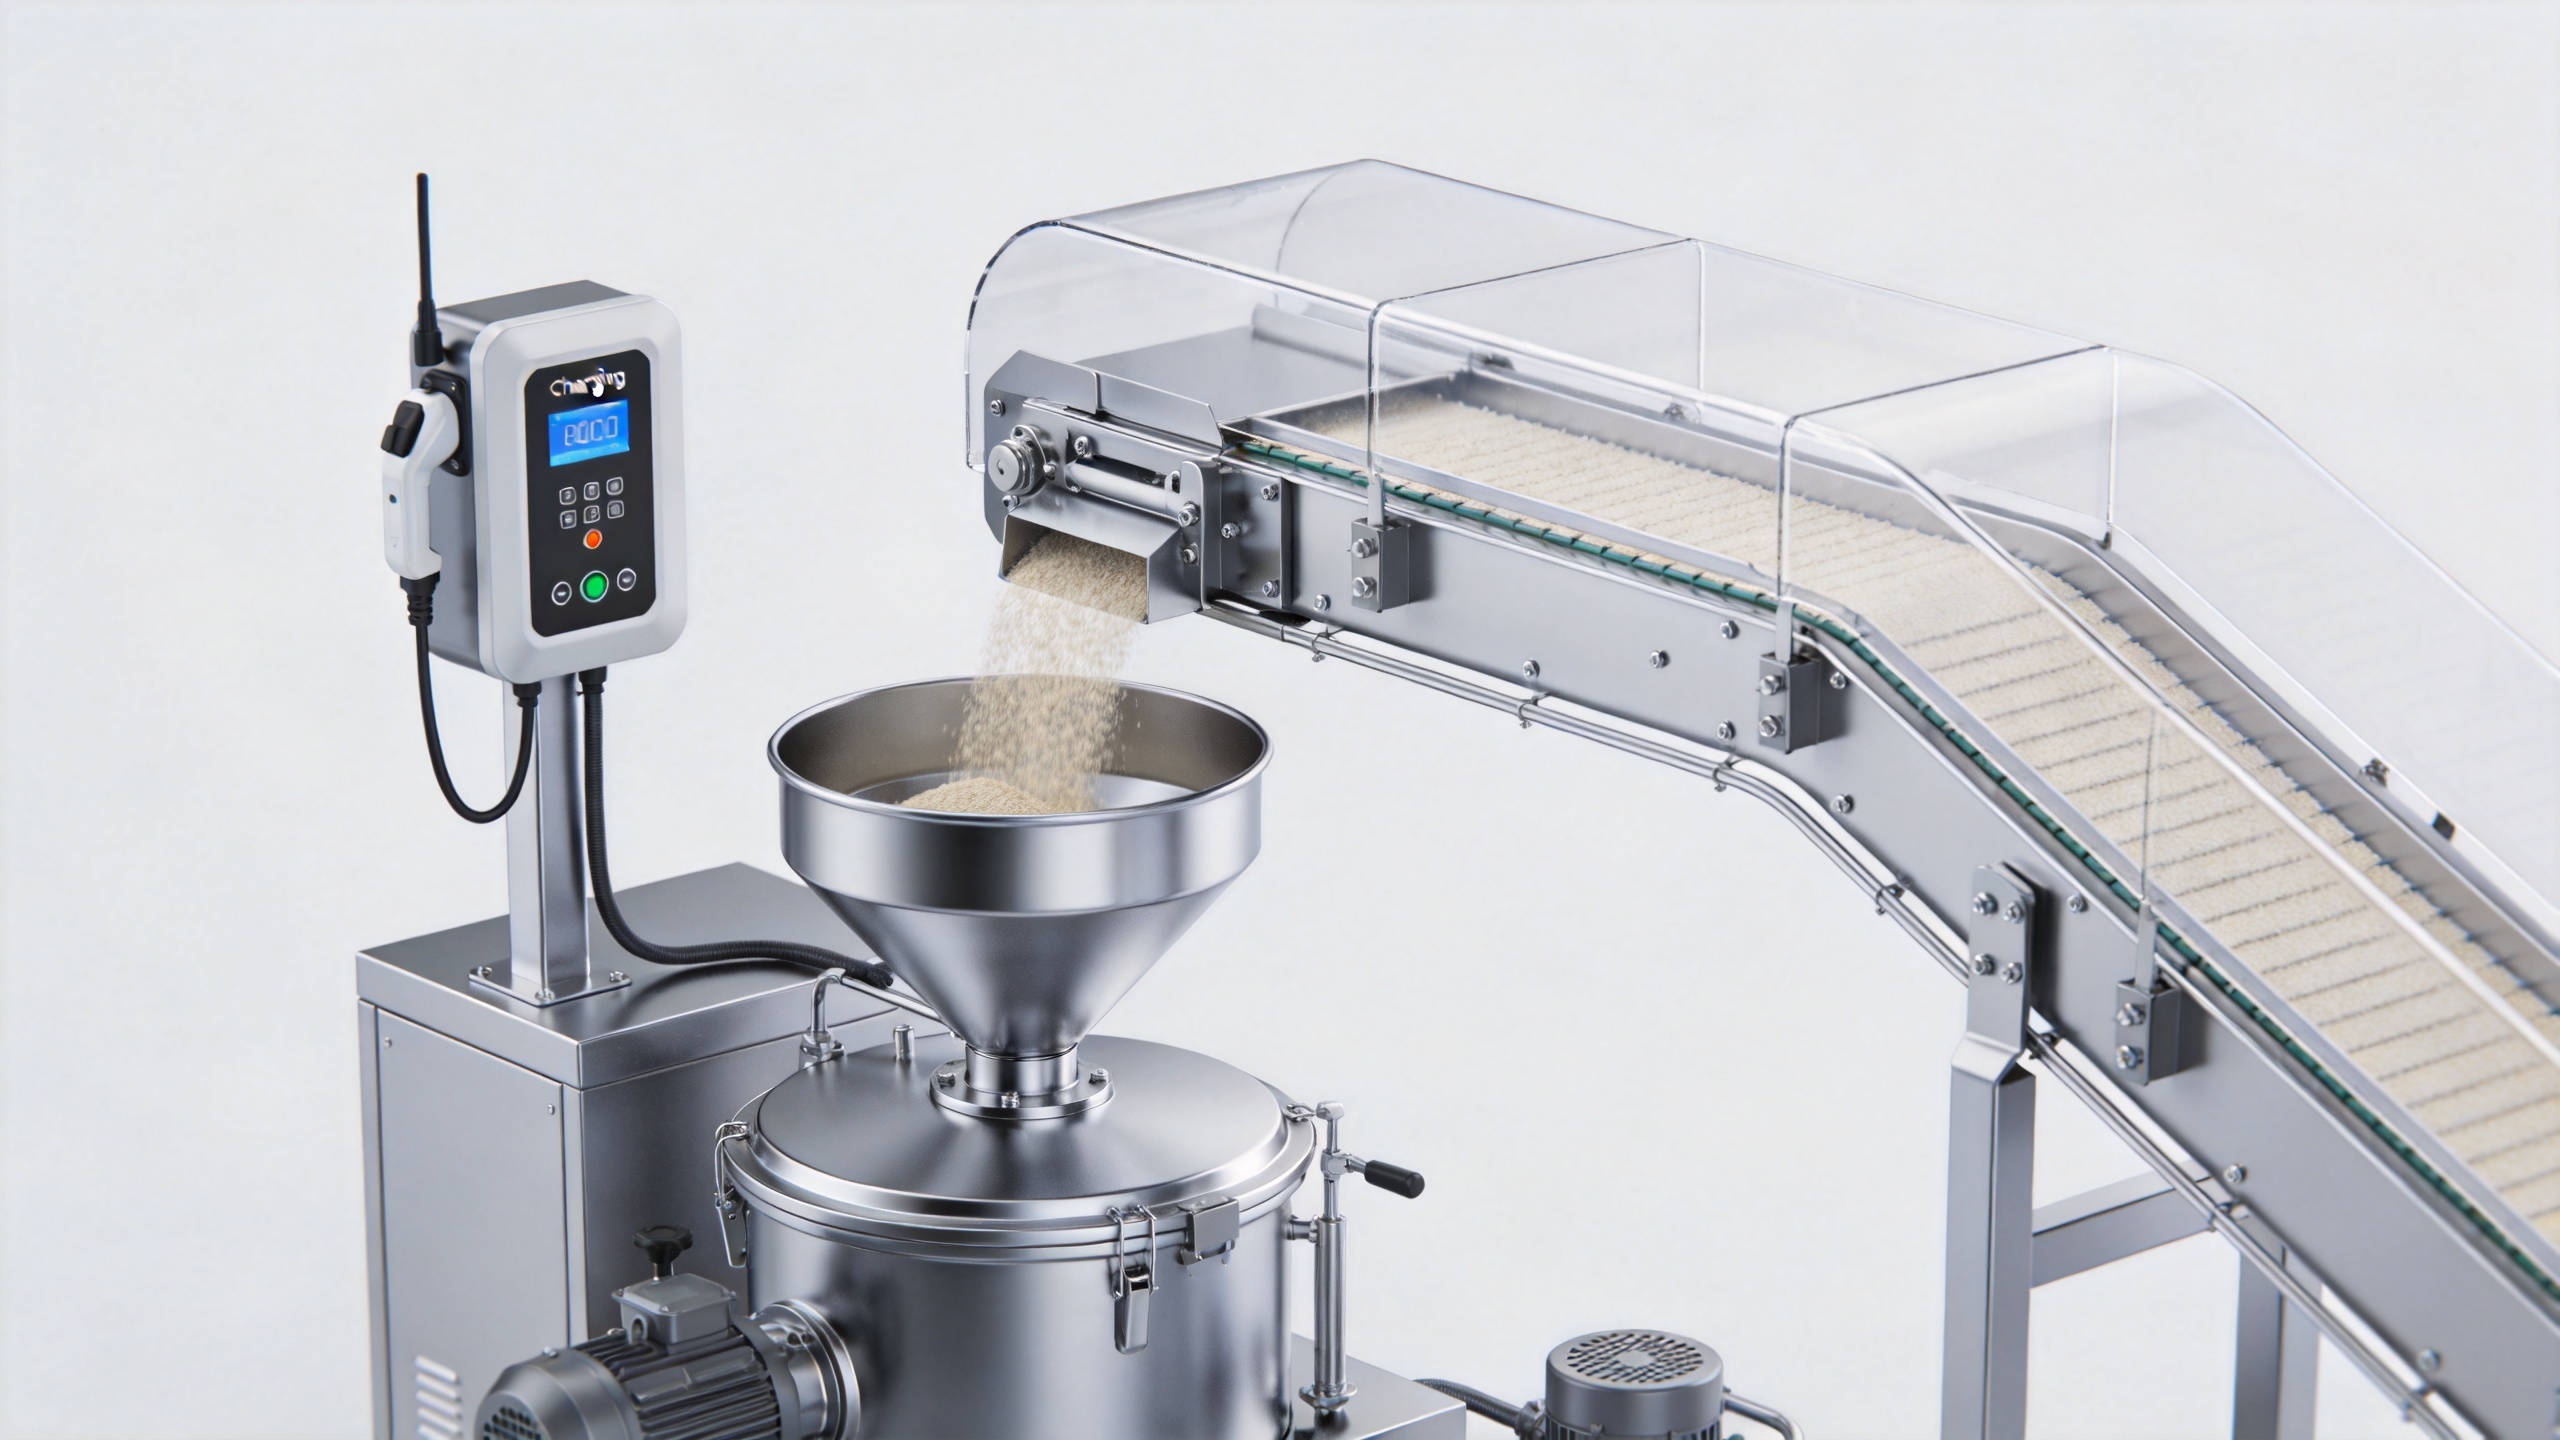
Ein Beispiel für eine Produktkategorie, die in dieser Art von Materialhandhabungsdiskussion verwendet wird, finden Sie im ELEKTRISCHER VAKUUMFÜLLER ZKS . Die endgültige Eignung jeder Gerätekonfiguration hängt weiterhin von den verifizierten Materialdaten, dem Prozesslayout und den Standortanforderungen ab; ein Produktname allein stellt kein vollständiges pharmazeutisches Design dar.
So dimensionieren Sie die Vakuumtransfersystem-Eingänge
Um eine vakuumsystem zur materialübertragung der Vorschlag ist technisch sinnvoll, da er dem Ingenieurteam einen klar definierten Satz an Eingabeparametern statt nur einem einzigen Kapazitätsziel liefert. Zu den Mindestangaben gehören normalerweise die Schüttgewichtsdichte des Materials, der Partikelgrößenbereich, das Fließverhalten, die Feuchtigkeitsempfindlichkeit, die Batch-Masse, die Förderstrecke, die Höhenänderung sowie der erforderliche Auffangpunkt. Das Team sollte zudem klären, ob es sich bei dem Material um eine einzelne Zutat, eine Vor-Mischung oder eine Mischung handelt, deren Entmischungsrisiko bewertet werden muss.
Rohrdurchmesser und Routengeometrie werden dann im Rahmen des vakuumsystem zur materialübertragung konstruktionsprozesses festgelegt – gemeinsam mit der Luftquelle, dem Empfängervolumen, der Filteranordnung und dem Ablaufventil. Kürzere und direktere Routen sind oft einfacher zu inspizieren und zu reinigen; die endgültige Route muss jedoch zur Gebäudestruktur und zum Wartungszugang passen. Vermeiden Sie es, eine vorläufige Dimensionierungsberechnung als unveränderliches Produktionsergebnis zu betrachten: Ein Materialtest oder eine genehmigte Konstruktionsprüfung ist der geeignete Weg, um das Betätigungsfenster zu bestätigen.
Während dieser Überprüfung sind die Bedingungen aufzulisten, die die Leistung beeinflussen könnten. Beispiele hierfür sind Änderungen in der Partikelverteilung des Lieferanten, der Luftfeuchtigkeit, der Zusammensetzung der Formulierung, der Behälterdarstellung oder der Nachfrage im Downstream-Bereich. Dadurch entsteht eine klarere Grundlage für die Abnahmetests und für die spätere Änderungssteuerung. A vakuumsystem zur materialübertragung eine Anlage mit definierten Betriebsgrenzen ist für Produktionsteams im Allgemeinen einfacher konsistent zu betreiben als eine Anlage, die lediglich an einer nominalen Höchstleistung ausgelegt ist.
Reinigung und Produktwechsel als Betriebsaufgaben planen
Reinigung sollte berücksichtigt werden, solange das vakuumsystem zur materialübertragung noch eine Layoutzeichnung ist. Jede produktberührende Komponente, der Zugangspunkt zur Inspektion, das Reinigungsverfahren, die erforderlichen Werkzeuge sowie der Zustand, der zeigt, dass die Einheit wieder betriebsbereit ist, sind zu identifizieren. In die Betrachtung einzubeziehen sind Innenseiten von Sammelbehältern, Filtergehäuse, Austragsventile, Dichtungen, Rohrabschnitte, flexible Verbindungen sowie alle Zuführadapter.
Bei manueller Reinigung ist der praktische Test, ob das Personal die Teile zerlegen, reinigen, inspizieren, wieder zusammenbauen und schützen kann, ohne vermeidbare Unklarheiten zu erzeugen. Bei automatisierter Reinigung legen Sie gemeinsam mit dem Standortteam den Validierungsansatz, das Ablaufverhalten, die Versorgungsanschlüsse und die Wiederherstellungsschritte fest. Diese Entscheidungen müssen mit den schriftlichen Verfahren und Qualitätsanforderungen des Werks übereinstimmen. Sie dürfen nicht allein aus einem Katalogbild oder einer allgemeinen Gerätebeschreibung abgeleitet werden.
Eine praktische Design-Review-Checkliste
- Dokumentieren Sie die Materialeigenschaften, die Chargenmenge, die Ziel-Transfer-Rate und die Prozessreihenfolge.
- Skizzieren Sie die gesamte Route einschließlich Zuführquelle, Rohrleitungsstrecken, Empfänger, Austragstelle und Wartungszugang.
- Legen Sie den Betriebszyklus fest und identifizieren Sie nachgeschaltete Pausenbedingungen sowie Anforderungen an die Füllstandregelung.
- Überprüfen Sie gemeinsam mit Qualität und Produktion die produktberührenden Materialien, Dichtungen, Filter, Zerlegungsstellen und Reinigungsverantwortlichkeiten.
- Bewerten Sie die Eindämmung, Staubkontrolle und Filterwartung im Rahmen des formalen Standort-Risikoprozesses.
- Bestätigen Sie vor der Beschaffung die Sicherheitsvorkehrungen, Verriegelungen, Versorgungsleitungen sowie die Abnahmekriterien des Werks bzw. Standorts.
Ein gut umrissener vakuumsystem zur materialübertragung entwurf bewirkt mehr als nur das Transportieren von Pulver. Er macht den Materialfluss nachvollziehbar, hält Reinigungs- und Wartungsaspekte stets sichtbar und liefert interdisziplinären Teams klare Bedingungen zur Verifizierung vor der Installation. Beginnen Sie mit dem Material und der Produktionsroute, und nutzen Sie anschließend Versuche sowie technische Klärungen, um die Gerätedetails abzuschließen.