 EN

Pneumatischer Vakuumförderer vs. mechanische Beschickung: Welche Lösung passt zu Ihrem Prozess?
Die Wahl zwischen einem pneumatischen Vakuumförderer und einer mechanischen Beschickung ist mehr als ein Vergleich von Geräten. Es handelt sich um eine Prozentscheidung, die die Kontaminationssicherung, den Materialfluss, die Reinigungsabläufe, die Anlagenanordnung und die Arbeitsbelastung des Bedienpersonals beeinflusst. Für Teams, die mit Pulvern in pharmazeutischen und verwandten Festdosis-Prozessen arbeiten, sollte die Entscheidung beim Material und bei den Übergabepunkten beginnen – nicht bei einer pauschalen Angabe zur Förderkapazität.
Apneumatischer Vakuumbelüftungstransporteur nutzt einen Druckunterschied, um Pulver, Granulate und andere trockene Schüttgüter durch eine geschlossene Strecke zu bewegen. Mechanische Förderer, wie schraubenbasierte Systeme, verwenden bewegte Komponenten, um das Material zu schieben oder anzuheben. Beide Verfahren können sinnvoll sein. Die richtige Wahl hängt davon ab, welche Prozessrisiken geschützt werden müssen, wie sich das Material verhält und wie die Anlage mit den vor- und nachgeschalteten Prozessschritten verbunden werden muss.
Beginnen Sie mit dem Prozessrisiko, das Sie steuern müssen
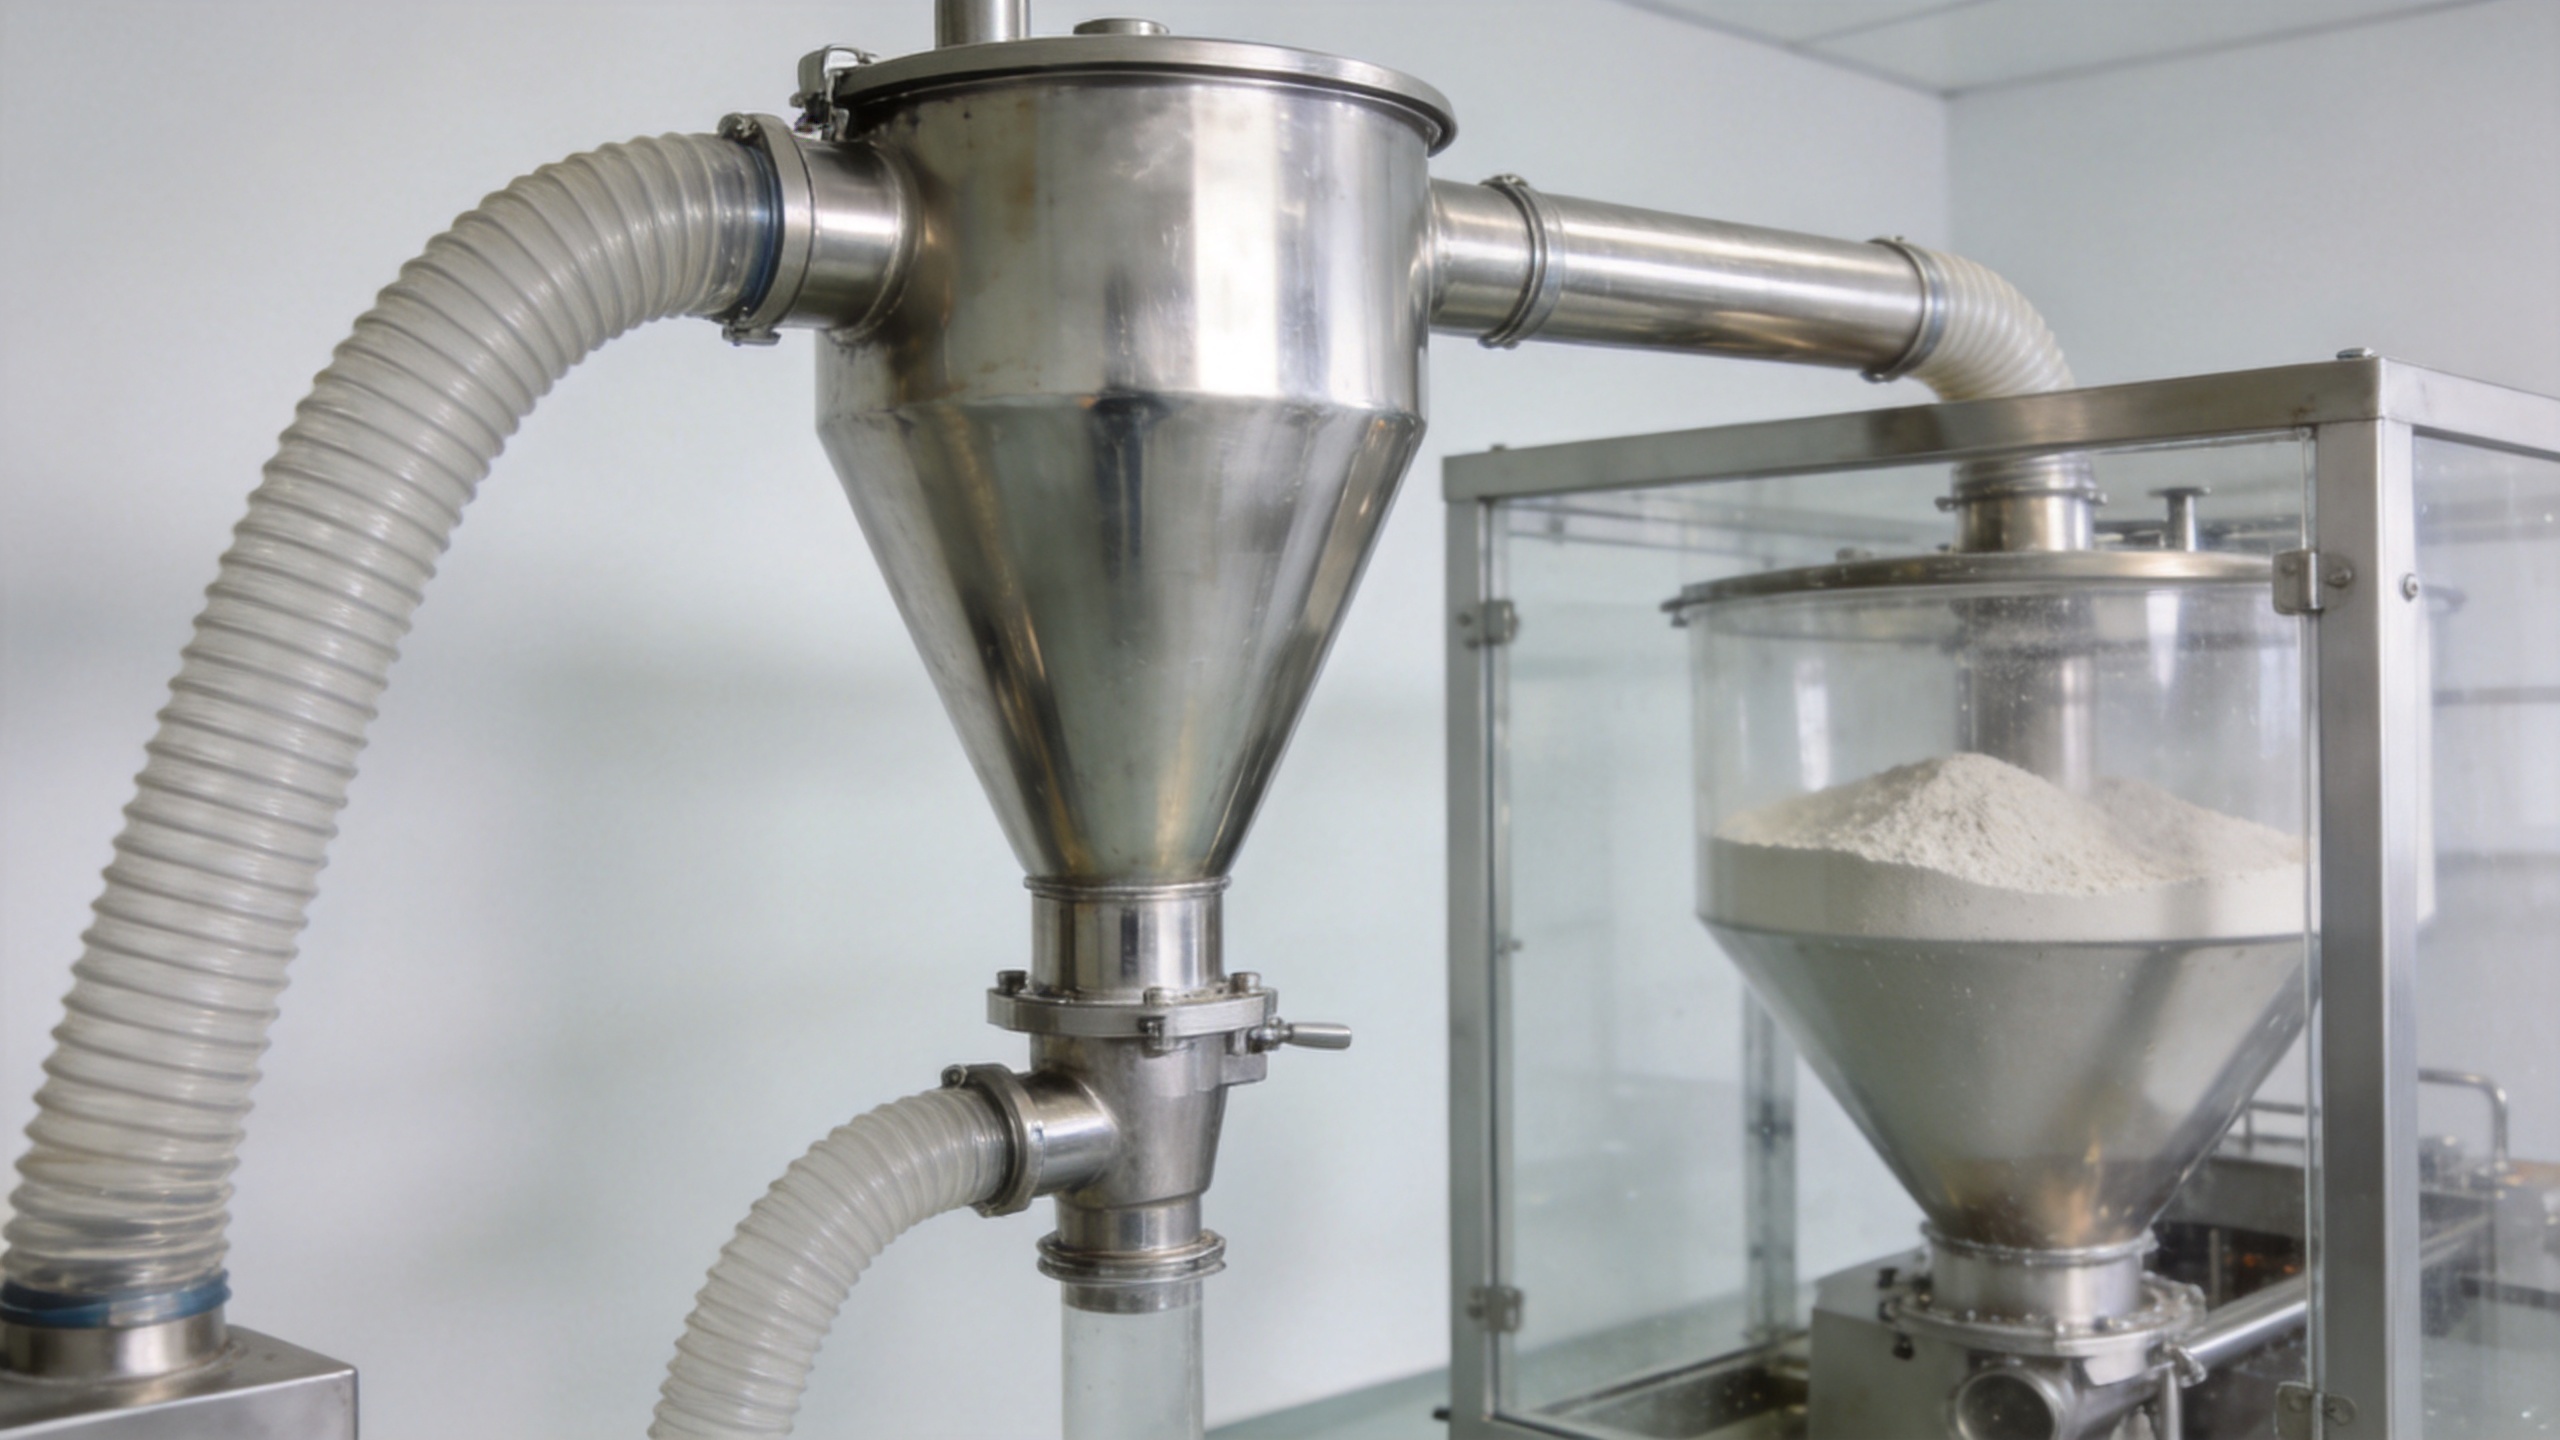
In einer pneumatischer Vakuumbelüftungstransporteur system: Der Transportweg kann von der Entnahmestelle bis zum Empfänger geschlossen werden. Dadurch lohnt sich die Prüfung eines pneumatischen Vakuumförderers, wenn Staubexposition, Produktabschottung oder Trennung zwischen Prozessräumen im Vordergrund stehen. Eine geschlossene Route vereinfacht zudem Anbindungen von einer Sack-Entleerungsstation, einem Behälter oder einem Trichter an einen Mischer, eine Mahlanlage oder einen Tablettenverarbeitungsschritt. Sie gewährleistet jedoch nicht automatisch Konformität oder Reinigbarkeit; Dichtungen, Filter, Geometrie des Empfängers, Zugangsmöglichkeiten für die Reinigung sowie Validierung müssen weiterhin dem Prozess entsprechen.
Mechanische Beschickung kann die direktere Option sein, wenn die Strecke kurz ist, offener Zugang akzeptabel ist und das Material einfach mit einer Schnecke oder einem ähnlichen Gerät dosiert werden kann. Sie ist besonders praktisch, wenn die Anlage bereits über einen stabilen Zuführpunkt verfügt und das Hauptziel eine kontrollierte Dosierung – nicht aber das Umleiten des Materials um Hindernisse herum – ist. Der entscheidende Unterschied besteht darin, dass die Abschottung bei beiden Ansätzen gezielt konstruiert werden muss und nicht allein aus der Gerätebezeichnung abgeleitet werden darf.
Vergleichen Sie das Materialverhalten, bevor Sie die Gerätegrößen vergleichen
Das Materialverhalten sollte die Auswahl leiten. Freifließende Pulver und Granulate eignen sich möglicherweise für beide Systeme; kohäsive, zerbrechliche, abrasive, feuchtigkeitsempfindliche oder segregationsempfindliche Materialien erfordern jedoch eine genauere Prüfung. Ein pneumatischer Vakuumbelüftungstransporteur kann für viele trockene Materialien eine flexible Förderstrecke bieten; doch Geschwindigkeit der Förderluft, Aufgabekonstruktion, Filterbelastung und Entladungszeitpunkt können beeinflussen, wie eine Rezeptur sich bewegt. Dichte oder stopfenförmige Förderansätze können für Materialien in Betracht gezogen werden, die eine kontrolliertere Handhabung erfordern; die Konfiguration muss jedoch mit repräsentativem Produkt verifiziert werden.
Mechanisches Fördern bietet Ingenieuren eine andere Reihe von Steuerungsmöglichkeiten: Schneckengeometrie, Drehzahl, Steigung und Trichterdesign können an ein bestimmtes Strömungsmuster angepasst werden. Gleichzeitig kann der Kontakt des Produkts mit bewegten Teilen Bedenken hinsichtlich Ablagerungen, Verschleiß oder Reinigungsaufwand hervorrufen. Wählen Sie nicht allein aufgrund einer nominalen Förderleistung. Prüfen Sie stattdessen die tatsächliche Schüttdichte, die Korngrößenverteilung, den Feuchtezustand, die Fließfähigkeit und den zulässigen Bruchanteil.
Typische Einsatzgebiete der jeweiligen Methode
| Entscheidungsfaktor | Pneumatischer Vakuumbelüftungstransporteur | Mechanisches Fördern |
|---|---|---|
| Routenlayout | Nützlich, wenn das Material durch geschlossene Rohrleitungen oder um Anlagenbeschränkungen herum transportiert werden muss. | Oft am einfachsten bei einer direkten, kurzen, weitgehend linearen Strecke. |
| Ziel der Kontaminationseinschränkung | Starke Kandidatin, wenn ein geschlossener Transferrpfad Priorität hat. | Kann geschlossen ausgeführt werden, doch das Design muss Verbindungsstellen, Antriebe und Zugangspunkte berücksichtigen. |
| Materialempfindlichkeit | Erfordert die Validierung des Luftstroms, des Filterverhaltens und der Produktbewegung. | Erfordert die Validierung von Scherung, Aufbau, Verschleiß und der Wechselwirkung zwischen Schnecke und Material. |
| Integration | Kann Speicher-, Lade-, Misch- und nachgeschaltete Geräte über eine flexible Route verbinden. | Funktioniert gut, wenn die Höhenlage der Geräte und die Eintrittsstellen für das Material bereits festgelegt sind. |
| Wartungsschwerpunkt | Überprüfen Sie Filter, Dichtungen, Vakuumquelle, Ventile und die Reinigung des Auffangbehälters. | Überprüfen Sie Schnecke, Lager, Dichtungen, Antriebe und den Zugang zur Reinigung. |
Für eine pharmazeutische Fabrik dient die Tabelle als Screening-Tool – nicht als Ersatz für einen Materialversuch. Die Entscheidung wird klarer, sobald der Verantwortliche für den Prozess identifiziert, welcher Kompromiss weniger akzeptabel ist: ein aufwändigeres Vakuum- und Filtersystem oder ein stärkerer mechanischer Kontakt sowie eine eingeschränkte Route.
Bewerten Sie den Übergang zwischen Prozessschritten
Der eigentliche Vergleich erfolgt oft an den Schnittstellen. Fragen Sie, wie das Material in das System eintritt, wie es empfangen wird und welches Gerät danach folgt. A pneumatischer Vakuumbelüftungstransporteur kann eine natürliche Option sein, wenn ein Pulver von einem Behälter oder einer Beschickungsstelle in einen geschlossenen Aufnahmetank vor dem Mischen oder der Verarbeitung transportiert werden muss. Mechanische Beschickung kann effizient sein, wenn die Maschine nahe am nächsten Verarbeitungsschritt steht und kontinuierliche, vorhersehbare Förderung im Vordergrund steht.
Schauen Sie über den Dosierer selbst hinaus. Bewerten Sie das Füllstandsignal des Trichters, den Wechsel zwischen Chargen, den Anschluss für die Absaugung von Staub, den Zugang für Inspektionen, die Anordnung des Austragsventils sowie die Steuerungselemente, die verhindern, dass eine nachgeschaltete Maschine überfüllt wird. Diese Details beeinflussen die Betriebszeit stärker als eine vereinfachte Unterscheidung wie „Vakuum versus Schnecke“.
Planen Sie Wartung und Reinigung als Teil der Investition
Die Wartungsbelastung ändert sich, verschwindet jedoch nicht. pneumatischer Vakuumbelüftungstransporteur benötigt einen präventiven Wartungsplan für Filterzustand, Ventilfunktion, Dichtungen, Vakuumerzeugung und die Sauberkeit der produktberührenden Bereiche. Ein mechanischer Dosierer erfordert regelmäßige Aufmerksamkeit für Antriebskomponenten, Schrauben, Lager, Verschleißflächen und Ablagerungen. In beiden Fällen sollte das Team festlegen, wer Zugang zum Equipment hat, was ohne Demontage inspiziert werden kann und wie oft bei einem Produktwechsel eine Reinigung erforderlich ist.
Fragen Sie während der Spezifikation Lieferanten, den geplanten Reinigungsablauf gemeinsam mit Ihrem tatsächlichen Betriebsteam durchzugehen. Ein System, das in einer Layoutzeichnung kompakt erscheint, kann bei Wartung teuer werden, wenn Filter, Schrauben oder kontaktierende Teile schwer zugänglich sind. Umgekehrt kann ein durchdacht konfiguriertes System auch bei komplexerer Gerätearchitektur eine wiederholbare Wartungsroutine unterstützen.
Validieren Sie einen pneumatischen Vakuumförderer mit einem repräsentativen Prüflauf
Führen Sie vor der Kaufgenehmigung den Kandidaten pneumatischer Vakuumbelüftungstransporteur mit repräsentativem Material im erwarteten Feuchtebereich und unter Chargenbedingungen. Notieren Sie die Aufnahmestabilität, die Füllzeit des Empfängers, das Filterverhalten, die Entleerungsvollständigkeit sowie alle sichtbaren Veränderungen des Partikelzustands. Bestätigen Sie, wie das pneumatischer Vakuumbelüftungstransporteur auf normale Start- und Stoppvorgänge, leere Quellenbedingungen sowie geplante Reinigungsmaßnahmen reagiert.
Wenden Sie dieselbe Disziplin bei einer mechanischen Variante an. Der Vergleich beider Systeme anhand definierter Annahmekriterien liefert dem Projektteam ein aussagekräftigeres Ergebnis als der Vergleich von Katalogkapazitäten. Das bevorzugte System ist dasjenige, das das reale Produkt sicher und reproduzierbar handhabt und gleichzeitig den gesamten Betriebsablauf abbildet.
Ein praktischer Auswahl-Checklist
- Ermitteln Sie Quelle, Zielort, Förderstrecke sowie Höhenunterschiede.
- Klassifizieren Sie das Material hinsichtlich Fließfähigkeit, Kohäsivität, Zerbrechlichkeit, Staubbildung sowie Empfindlichkeit gegenüber Feuchtigkeit oder Entmischung.
- Legen Sie Zielwerte für die Kontaminationseindämmung und für die Sauberkeitshaltung während des Normalbetriebs, beim Befüllen sowie beim Wechsel zwischen Chargen fest.
- Definieren Sie das erforderliche Dosiermuster: Chargenförderung, intermittierendes Befüllen oder kontinuierliche Dosierung.
- Überprüfen Sie gemeinsam mit den Personen, die die Anlage betreiben werden, den Reinigungszugang sowie die Wartung von Filtern oder Schrauben und den Bedarf an Ersatzteilen.
- Führen Sie vor der Festlegung der Kapazität, des Fördermodus oder der Komponentenauswahl einen repräsentativen Materialtest durch.
Wählen Sie das System, das die eigentliche Engpassstelle löst
Apneumatischer Vakuumbelüftungstransporteur ist oft der bessere Ausgangspunkt, wenn eine geschlossene Pulverförderung, flexible Routenführung und Integration zwischen Prozessschritten im Vordergrund stehen. Eine mechanische Beschickung kann die unkompliziertere Lösung sein, wenn die Strecke kurz ist, der Eintragspunkt fest vorgegeben ist und das Material gut auf eine kontrollierte mechanische Zuführung reagiert. Viele Anlagen nutzen beide Verfahren in unterschiedlichen Bereichen derselben Produktionsanlage.
Wenn Ihr Team eine vakuumgestützte Verbindung für die Pulverhandhabung bewertet, ist die ELEKTRISCHER VAKUUMFÜLLER ZKS eine relevante Produktkategorie, die Sie neben Ihrem Materialtest und Ihren Anforderungen an die Linienintegration prüfen sollten. Die endgültige Auswahl sollte auf nachgewiesenem Materialverhalten, Prozessschnittstellen und Wartbarkeit beruhen – nicht auf einem pauschalen Vergleich nach dem Prinzip ‚eine Größe passt für alle‘.